Português
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Notícias
Que falhas onerosas posteriores decorrem de lacunas negligenciadas no processo de fabricação de eixos estriados?
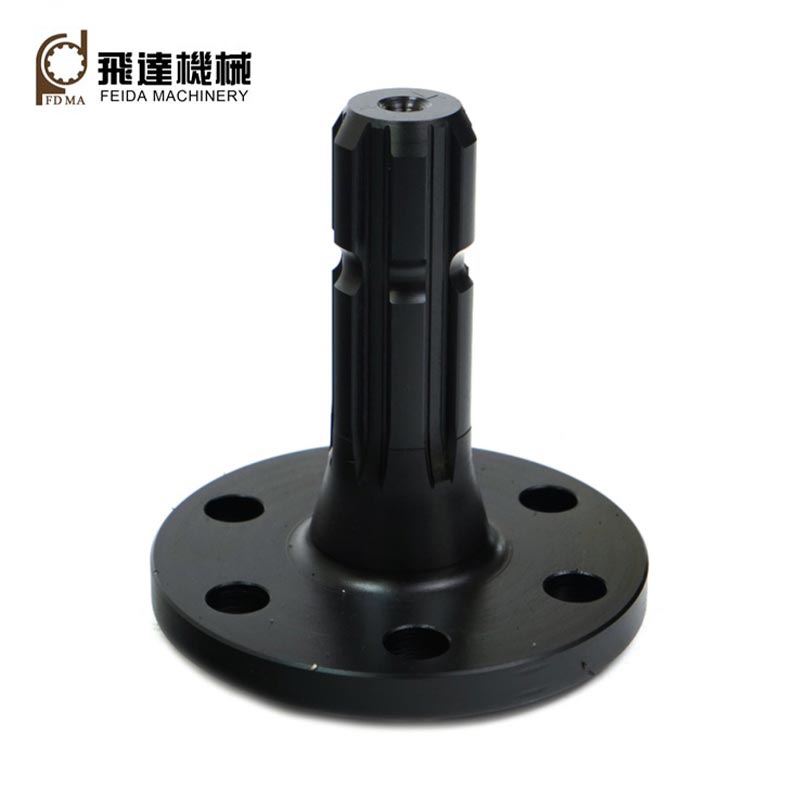
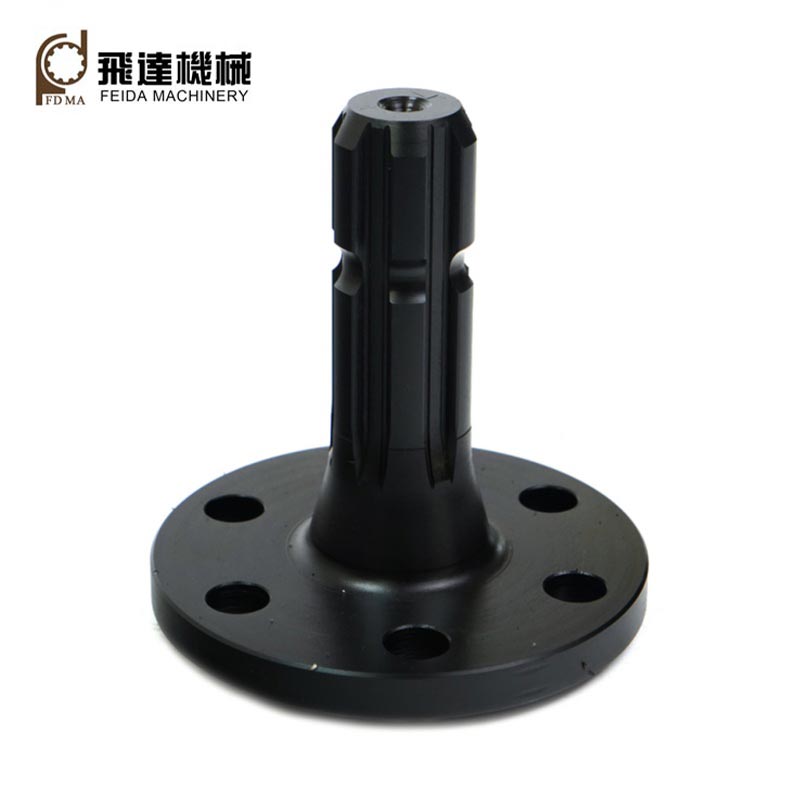
Feida-MachiningEixo estriado retangularO serviço integra revisão DFM de pré-produção, acabamento de precisão pós-tratamento térmico e documentação de desempenho de material de lote completo, mitigando fraturas por fadiga, barreiras de auditoria e riscos de retrabalho de protótipos para fabricantes de máquinas internacionais.
1. O acabamento de precisão pós-têmpera compensa a distorção geométrica do spline induzida pelo calor
Muitas oficinas subcontratadas realizam todo o fresamento estriado antes da têmpera, sem acabamento secundário após o endurecimento. A redistribuição da tensão interna induzida por têmpera provoca flexão do eixo, desvio do passo dos dentes e erros de paralelismo de flanco que não podem ser corrigidos pela usinagem preliminar em estado suave. Sob torque de choque alternado típico de máquinas agrícolas e de construção, apenas os dentes estriados parciais suportam a carga transmitida, gerando concentração de tensão nas raízes dos dentes e fissuras precoces por fadiga. A Feida‑Machining reserva uma margem de acabamento controlada, executando retificação estriada de precisão após têmpera e revenimento. Tolerâncias geométricas críticas, incluindo espaçamento entre dentes, paralelismo de flanco e coaxialidade de eixo, permanecem dentro dos limites da especificação DIN5461, garantindo compartilhamento uniforme de carga multidente e prolongando a vida útil dos componentes em ambientes operacionais com carga de impacto cíclica.
2. O processamento interno de ponta a ponta mantém registros completos de rastreabilidade de materiais e processos
Quando o corte de matéria-prima, a usinagem estriada, o tratamento térmico e o acabamento superficial são divididos entre vários subcontratados externos, os fabricantes não podem montar arquivos unificados em nível de lote, incluindo MTC de aço, registros de temperatura de têmpera e relatórios finais de inspeção dimensional. As auditorias internacionais de licitações de máquinas exigem rastreabilidade total dos componentes; cadeias de abastecimento fragmentadas levam à rejeição da pré-qualificação. Feida completa todo o fluxo de trabalho de fabricação dentro de suas próprias instalações. Cada lote armazena identificação de barras brutas, registros de curvas de tratamento térmico e dados de inspeção CMM. Pacotes completos de documentos em inglês estão disponíveis no envio, ajudando os clientes OEM a satisfazer os requisitos de auditoria do fornecedor sem novos testes dispendiosos de terceiros.
3. A qualidade controlada da superfície do flanco do dente suprime os riscos de desgaste por corrosão por atrito
Flancos de dentes estriados ásperos e mal acabados criam microasperezas. Um pequeno deslizamento relativo entre o eixo e o cubo correspondente sob vibração contínua gerada pela máquina produz detritos de óxido abrasivo (corrosão por atrito). Essas partículas duras circulam dentro da folga de ajuste e desgastam continuamente as superfícies de contato, aumentando a folga e trazendo ruído de transmissão e eventual gripagem. A Feida otimiza os parâmetros de avanço para operações de retificação estriada, alcançando superfícies consistentes e de baixa rugosidade nos flancos dos dentes. A qualidade controlada da superfície reduz os micropontos de contato que iniciam danos por atrito, estabilizando o desempenho de transmissão a longo prazo para máquinas móveis que operam em ambientes externos expostas a poeira e vibração.
4. A revisão da fase inicial do DFM identifica os riscos da estrutura spline antes do investimento formal em ferramentas
Vários fornecedores de peças personalizadas seguem rigorosamente os desenhos dos clientes, sem avaliação da capacidade de fabricação. Alguns raios de filete de raiz estriada definidos por desenho, seções de parede fina de eixo ou combinações incomuns de largura de dente criam riscos de trincas por têmpera difíceis de resolver ou requisitos de tolerância inatingíveis. Os problemas surgem somente depois que as ferramentas de corte são encomendadas e as peças do protótipo são produzidas, forçando revisões de desenhos, despesas extras com ferramentas e atrasos no cronograma do projeto. A equipe de engenharia mecânica da Feida realiza avaliação DFM na fase de RFQ, analisando filetes de alívio de tensão de raiz spline, distribuição de espessura de seção e capacidade de realização de tolerância. Possíveis modos de falha induzidos pela fabricação são sinalizados antes da fabricação da ferramenta, reduzindo custosos ciclos de redesenho de fase final para projetos de desenvolvimento de novos produtos OEM.
5. A correspondência de classe de material equilibra as metas de resistência ao impacto e dureza superficial
A seleção inadequada do tipo de aço cria resultados de desempenho conflitantes: o aço carbono de baixa liga atinge dureza superficial, mas carece de tenacidade do núcleo e racha sob cargas de choque repentinas; o material superligado traz risco excessivo de distorção de têmpera e aumenta desnecessariamente o custo dos componentes. A Feida seleciona e verifica o aço da peça de trabalho de acordo com os requisitos documentados de torque e carga de choque do equipamento. Os parâmetros de têmpera são ajustados para equilibrar a resistência ao desgaste do flanco do dente e a resistência ao impacto do núcleo do eixo, evitando a fratura frágil da raiz do dente e a rápida abrasão do flanco para diferentes aplicações de máquinas em condições de trabalho.
6. Protocolos de inspeção dimensional específicos do projeto garantem consistência entre lotes
Pedidos de eixos estriados personalizados de pequenos lotes geralmente recebem apenas verificação dimensional pontual. Sem listas de verificação fixas de itens de inspeção que abranjam a espessura do dente, erros acumulados de pitch e desvios, ocorre uma variação perceptível de desempenho entre os lotes de produção. Quando montadas em máquinas acabadas, propriedades inconsistentes de ajuste de spline causam taxas dispersas de falhas em campo. A Feida aplica listas de verificação de inspeção personalizadas para cada pedido de eixo estriado personalizado, realizando medições CMM nos principais indicadores de geometria estriada. Critérios de aceitação uniformes são aplicados lote por lote, estabilizando a intercambialidade para linhas de montagem de produção em série OEM.
Notícias relacionadas
- Como as engrenagens cônicas em espiral melhoram a transmissão de potência em máquinas exigentes?
- O que torna as engrenagens de roda dentada essenciais para uma transmissão de energia confiável?
- Como as engrenagens internas melhoram a precisão e a transmissão de potência?
- Por que as engrenagens helicoidais de plástico estão se tornando uma escolha confiável para sistemas mecânicos modernos?
- A produção interna de splines pode resolver os dispendiosos problemas de falha em campo dos OEMs de máquinas?
- A usinagem de engrenagens integrada em todo o processo reduzirá as três principais perdas ocultas de compras dos fabricantes de redutores estrangeiros?
Deixe-me uma mensagem