Português
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Notícias
A usinagem de engrenagens integrada em todo o processo reduzirá as três principais perdas ocultas de compras dos fabricantes de redutores estrangeiros?
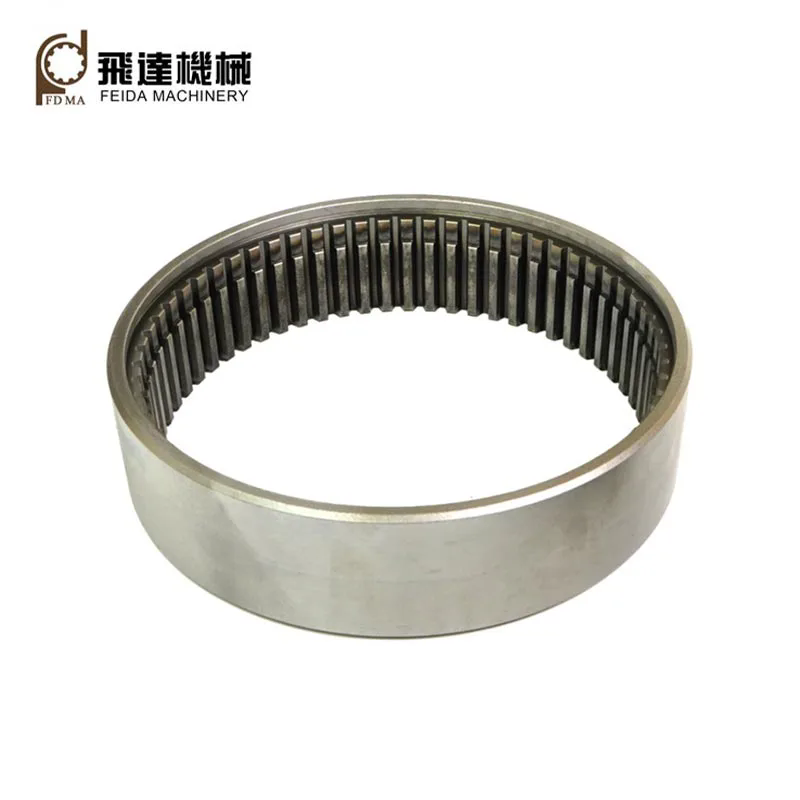
OEMs globais de redutores planetários e compradores de componentes robóticos/aeroespaciais enfrentam continuamente três custos ocultos irreversíveis ao adquirirengrenagens internas de metal: fábricas de processamento separadas e dispersas quebram as cadeias de rastreabilidade da produção, impossibilitando o envio de materiais completos e arquivos de testes de precisão para auditorias de fábricas de terceiros; embalagens plásticas simples de camada única falham no transporte marítimo úmido de longa distância, provocando ferrugem na superfície dos dentes e desvio dimensional após a chegada do contêiner; pequenas oficinas de usinagem não possuem equipamentos completos de tratamento térmico e retificação, resultando em uma precisão dentária instável que aumenta a vibração do redutor e as taxas de falhas de campo após a montagem. A produção integrada de engrenagens internas de metal de cadeia completa da Feida abrange forjamento, usinagem fina, tratamento térmico, retificação de precisão e embalagem antiferrugem multicamadas, unificando todos os elos de produção em uma fábrica, resolvendo a escassez de documentos de auditoria, riscos de ferrugem no trânsito oceânico e problemas instáveis de precisão de engrenagens para fabricantes de equipamentos de transmissão em todo o mundo.
1. A cadeia de produção completa em circuito fechado proporciona rastreabilidade completa de lotes para auditorias globais de fábrica
A maioria dos pequenos fornecedores de processamento de engrenagens realiza apenas procedimentos de trabalho únicos, como torneamento ou fresagem de engrenagens, forjamento e tratamento térmico, terceirizados para diferentes oficinas terceirizadas. Os números de calor da matéria-prima, os registros de dureza do tratamento térmico e os dados de inspeção de moagem não podem ser integrados em um arquivo de lote unificado. Os auditores de marcas de equipamentos de transmissão europeus e norte-americanos suspenderão a revisão de qualificação do fornecedor se faltarem arquivos de rastreabilidade de todo o processo. Esta fábrica conclui todos os 9 procedimentos principais de trabalho em oficinas independentes, registrando dados de teste de cada link para cada lote de engrenagens internas. Relatórios de inspeção unificados completos, incluindo composição da liga, precisão do perfil do dente e dureza, podem ser exportados a qualquer momento, ajudando os compradores a passarem facilmente na auditoria de fornecedores internacionais, sem despesas suplementares com testes de terceiros.
2. A retificação de precisão em vários estágios estabiliza a precisão do dente de grau ISO / DIN 8-10 sob produção em massa
Fábricas de usinagem sem equipamento dedicado para retificação de engrenagens dependem apenas da conformação de fresagem grosseira; a rugosidade da superfície do dente e o desvio de passo excedem os limites padrão após operação com carga pesada de longo prazo, levando a ruído excessivo do redutor, vibração e desgaste prematuro do dente após a montagem. A Feida equipa retificadoras de engrenagens especiais para acabamento pós-tratamento térmico, controlando o erro do perfil evolvente e o erro cumulativo de passo dentro da faixa de tolerância do padrão ISO. A verificação do envelhecimento da produção contínua em massa mostra que a engrenagem interna mantém a precisão da malha estável após milhares de horas de operação de carga cíclica, reduzindo drasticamente a manutenção pós-venda causada pela vibração anormal do redutor para fabricantes de robótica e máquinas pesadas.
3. A correspondência de material de liga direcionada equilibra a tenacidade e a resistência ao desgaste da superfície do dente
Muitos fornecedores de engrenagens usam materiais de aço universais únicos para todas as condições de trabalho, não conseguindo distinguir entre equipamentos de automação de baixa carga e demandas de aplicação de máquinas pesadas de alta carga. As superfícies finas dos dentes do aço carbono comum desgastam-se rapidamente sob cargas de impacto frequentes, enquanto os blanks totalmente de liga dura carecem de tenacidade geral e quebram facilmente sob tensões alternadas. A fábrica aloca peças metálicas correspondentes separadamente de acordo com os parâmetros operacionais do equipamento do cliente: liga de aço 40Cr/42CrMo para caixas planetárias de carga pesada, aço carburizado 16MnCr5 para redutores aeroespaciais, liga de alumínio 6061 para acionamentos robóticos leves. A fórmula do material em camadas garante resistência ao impacto do corpo da engrenagem e alta dureza da superfície do dente simultaneamente, estendendo significativamente todo o ciclo de serviço do redutor.
4. A embalagem antiferrugem VCI multicamadas elimina defeitos de corrosão dentária em trânsito marítimo
As embalagens cartonadas comuns não possuem medidas de isolamento de umidade; a condensação do contêiner durante o frete marítimo transfronteiriço gera pequenos pontos de ferrugem nas superfícies precisas dos dentes, causando diretamente falhas na malha após a desembalagem. A fábrica formula esquemas de embalagens classificadas com base no tamanho da engrenagem e no ciclo de transporte: pequenas engrenagens de precisão adotam caixas internas de plástico + sacos de malha antiferrugem VCI; peças de trabalho médias e grandes usam embalagem de papel à prova de ferrugem + tampão de bolha; pedidos em massa são carregados em caixas de madeira seladas com dessecante. A estrutura de barreira contra umidade multicamadas adapta o longo transporte marítimo às regiões úmidas tropicais e costeiras, garantindo que as superfícies dos dentes das engrenagens permaneçam intactas sem corrosão na chegada ao armazém.
5. O espectro completo do módulo reduz o ciclo de iteração da amostra do protótipo para equipes de P&D
A maioria dos fabricantes de engrenagens armazena apenas especificações parciais do módulo; engrenagens internas personalizadas M0.5 ultrafinas ou M8 de módulo grande exigem longos ciclos de preparação de moldes e ferramentas, atrasando o progresso dos testes de novos protótipos de redutores. A fábrica reserva ferramentas de processamento completas cobrindo a linha completa de módulos M0.5–M8, suportando o desenvolvimento personalizado de engrenagens internas helicoidais e retas. O ciclo de entrega de amostras é controlado em 20 dias úteis, ajudando as equipes de P&D de robótica e aeroespacial a acelerar a verificação de novos produtos de transmissão e o ritmo de lançamento no mercado.
6. Laboratório independente de controle de qualidade realiza 100% de inspeção completa antes do envio
As fábricas de processamento sem equipamentos de teste dedicados realizam apenas inspeção de amostragem aleatória, e engrenagens não qualificadas com perfis de dentes fora de tolerância fluem facilmente para pedidos finalizados, causando perdas de retrabalho de montagem em massa para fábricas de redutores a jusante. O laboratório de inspeção independente está equipado com instrumentos de medição por coordenadas CMM, detectores abrangentes de engrenagens e testadores de dureza, realizando testes dimensionais, de precisão e de dureza completos em cada engrenagem interna acabada. Os produtos não qualificados são selecionados antes da embalagem, eliminando os riscos de desvio de qualidade do lote trazidos pela inspeção de amostragem aleatória para pedidos de exportação em massa.
Notícias relacionadas
- Como as engrenagens cônicas em espiral melhoram a transmissão de potência em máquinas exigentes?
- O que torna as engrenagens de roda dentada essenciais para uma transmissão de energia confiável?
- Como as engrenagens internas melhoram a precisão e a transmissão de potência?
- Que falhas onerosas posteriores decorrem de lacunas negligenciadas no processo de fabricação de eixos estriados?
- Por que as engrenagens helicoidais de plástico estão se tornando uma escolha confiável para sistemas mecânicos modernos?
- A produção interna de splines pode resolver os dispendiosos problemas de falha em campo dos OEMs de máquinas?
Deixe-me uma mensagem